Managerii de producție care specifică un tăietor cu laser CNC pentru metal încep de obicei cu un număr: puterea. După câteva luni petrecute pe podea, cifrele care contează se dovedesc a fi diferite. Costul pe piesă, consistența marginilor și intervalele de întreținere decid dacă mașina se plătește singură. Tipul de sursă laser le conduce pe toate trei.
Pentru majoritatea operațiunilor de tablă și plăci, răspunsul practic este un laser cu fibră în intervalul de la 1000 W la 3000 W. Taie oțelul inoxidabil, aluminiu și carbon cu un cost energetic mai mic decât CO2 și nu are nevoie de aliniere a oglinzii rezonatoare sau de reumplere cu gaz laser.
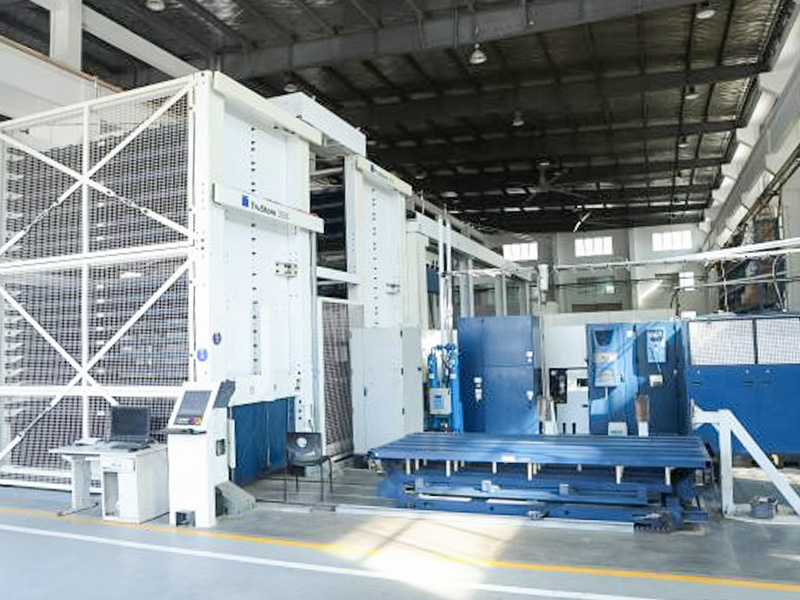
 Mașină de tăiat cu laser cu fibre pentru tablă cu control CNC Această mașină folosește un fascicul laser de înaltă energie ghidat de un sistem avansat de control numeric pentru a tăia oțel inoxidabil, carbon și aluminiu. Se potrivește cu loturi mici sau contururi complexe, în timp ce masa de lucru mare și modulele asistate de gaz susțin producție stabilă și continuă. Vizualizare produs →
Trei tipuri de surse laser conduc în prezent tăierea industrială a metalelor: fibră, CO2 și cristal. Sursa determină cât de eficient intră energia în metal, ceea ce stabilește viteza practică, calitatea marginilor și costul de funcționare.
Laser cu fibră operează aproape de 1064 nm, o lungime de undă pe care metalele o absorb mult mai bine decât cei 10,6 µm emiși de laserele cu CO2. Mai multă energie absorbită înseamnă tăiere mai rapidă și consum electric mai mic. Sursele de fibre nu au oglinzi cu rezonanță de aliniat și nici un gaz laser de reumplut, așa că întreținerea de rutină se concentrează pe capul de tăiere, duza și lentila de protecție.
lasere cu CO2 rămân o opțiune dovedită pentru oțel carbon foarte gros cu asistare de oxigen și pentru magazinele care taie și nemetale. Dezavantajele lor sunt consumul de energie mai mare, oglinzile care necesită curățare și aliniere și gaz laser consumabil.
Laserele de cristal (Nd:YAG și Nd:YVO4) oferă o focalizare excelentă pentru caracteristici fine, dar au o durată de viață mai scurtă a componentelor și o eficiență de pompare mai mică. Ele sunt acum limitate mai ales la microprelucrarea de precizie.
| Tip | lungime de undă | Eficiența tăierii metalelor | Cost de exploatare | Rol tipic |
|---|---|---|---|---|
| Fibră | Aproximativ 1064 nm | Înalt | Scăzut | Productie table si placi |
| CO2 | 10,6 µm | Mediu | Înalt | Tăiere grosă din oțel și nemetal |
| Cristal | Aproximativ 1064 nm | Mediu | Înalt | Microprelucrare de precizie |
Dacă munca dvs. este dominată de tablă de oțel inoxidabil, aluminiu sau carbon, fibra este implicită rațională. Înainte de a finaliza o achiziție, parcurgeți-l cum să alegi mașina de tăiat cu laser CNC potrivită pentru atelierul tău să cântărească excepțiile din plăci groase și nemetalice.
Patru specificații au cel mai puternic efect asupra productivității. Comparați-le la grosimea materialului dvs. în loc de maximul din broșură.
Un laser cu fibră de 3000 W taie de obicei oțel moale de 12 mm la 1,5 până la 2,0 m/min cu oxigen, în timp ce oțel inoxidabil de 2 mm cu azot poate rula la 8 până la 10 m/min. Estimați producția zilnică din grosimea pe care o prelucrați cel mai mult, nu din cea mai subțire foaie din catalogul dvs.
Majoritatea mașinilor indică precizie de poziționare aproape de ±0,05 mm pe metru și repetabilitate aproape de ±0,03 mm. Ansamblurile cu urechi și fantă, suporturile balamalei și piesele de pregătire pentru sudare depind de aceste valori mai mult decât de puterea laserului.
Oxigenul accelerează tăierea oțelului carbon, dar lasă un ușor oxid pe margine. Azotul produce margini curate, fără oxizi pe inox și aluminiu. Comutarea rapidă între azot de înaltă presiune și oxigen de joasă presiune adaugă flexibilitate în planificare și previne ca mașina să devină un blocaj.
Piercing-ul adaptiv reduce stropii de pe lentilă și bavurile de pe marginea inferioară, urcând în putere în timpul străpungerii, apoi trăgându-se înapoi pentru tăiere. Solicitați furnizorului mostre tăiate la grosimea dvs. dominantă și inspectați marginea inferioară pentru zgură și fața tăiată pentru striații.
Fiecare lucrare CNC de tăiere cu laser a metalelor urmează o secvență similară. Înțelegerea fiecărei etape vă ajută să evaluați cerințele de software, automatizare și competențe ale operatorului înainte de a semna comanda.
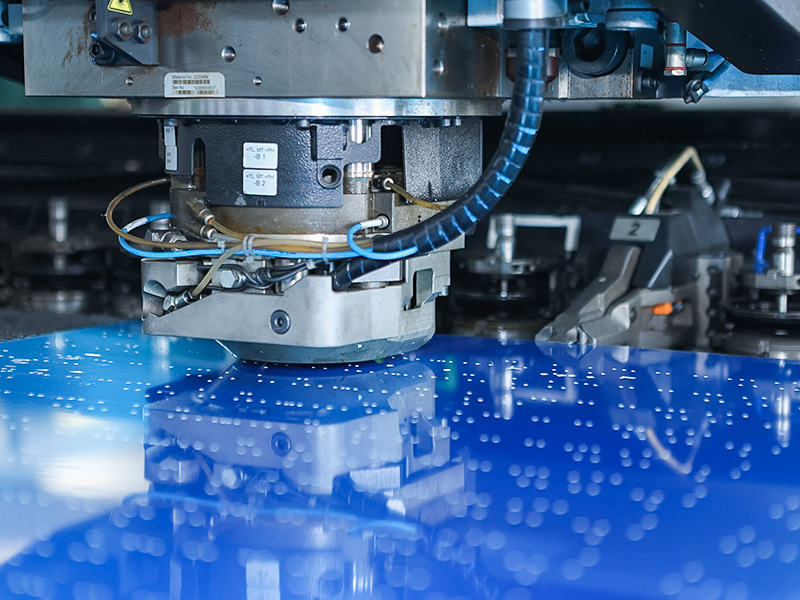
Pentru piesele cu găuri grele, o presă de perforare CNC este adesea mai rapidă decât tăierea cu laser pe modele de găuri repetate, în timp ce laserul gestionează contururi complexe, loturi mici și cerințe stricte de margine. Cele două mașini funcționează bine ca complemente într-o singură linie de producție.
 Presă de poanson CNC pentru tablă cu rigiditate ridicată Construită pentru perforare, ștanțare, îndoire și ambutisare adâncă, această presă are un cadru rigid și un control CNC precis al cursei, vitezei și presiunii. Se ocupă de oțel, aluminiu și unele foi nemetalice, făcându-l o completare eficientă a tăierii cu laser pentru modele repetate. Vizualizare produs →
Puterea laserului stabilește viteza practică și grosimea maximă pentru fiecare material. Valorile de mai jos arată limitele tipice pentru o singură trecere pentru laserele moderne cu fibră cu gazul de asistență recomandat. Rezultatele reale variază în funcție de rigiditatea mașinii, calitatea opticii, poziția focalizării și puritatea gazului, așa că tratați-le ca un cadru de comparație mai degrabă decât o garanție.
| Fibră power | Oțel moale cu oxigen | Inoxidabil cu azot | Aluminiu cu azot |
|---|---|---|---|
| 1500 W | 12 mm | 6 mm | 5 mm |
| 3000 W | 20 mm | 12 mm | 10 mm |
| 6000 W | 25 mm | 20 mm | 16 mm |
| 12000 W | 40 mm | 30 mm | 25 mm |
Dacă cea mai mare parte a lucrării dvs. este de 1 până la 6 mm inoxidabil și aluminiu, o mașină de 1500 W sau 3000 W echilibrează bine viteza și costul de capital. Dacă tăiați în mod regulat oțel carbon de 12 mm și mai gros, alegeți cel puțin 6000 W. Supradimensionarea crește prețul de achiziție și cerințele de service electric, fără a îmbunătăți randamentul tablei subțiri.
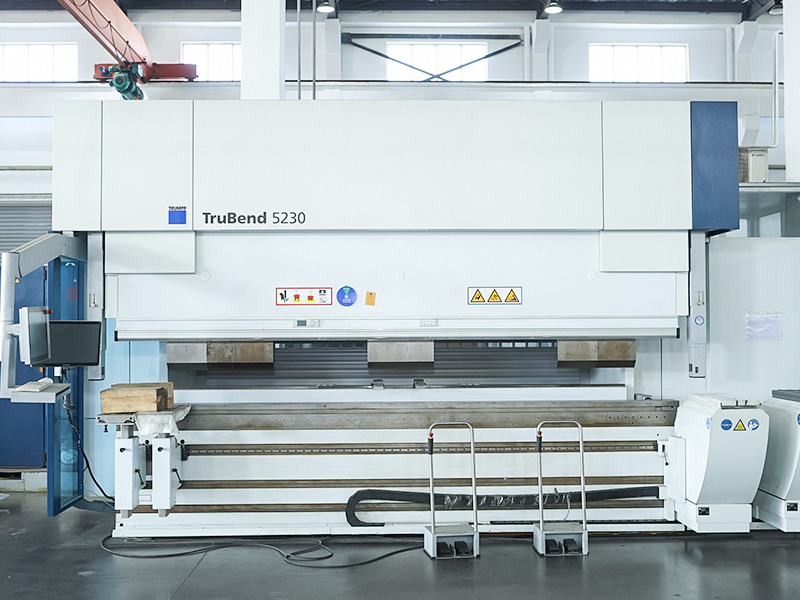
Majoritatea pieselor tăiate mai necesită formare. O mașină de îndoit CNC împerecheată cu laserul completează linia, așa că planificați ambele împreună pentru a împiedica blocajul să se miște în aval.
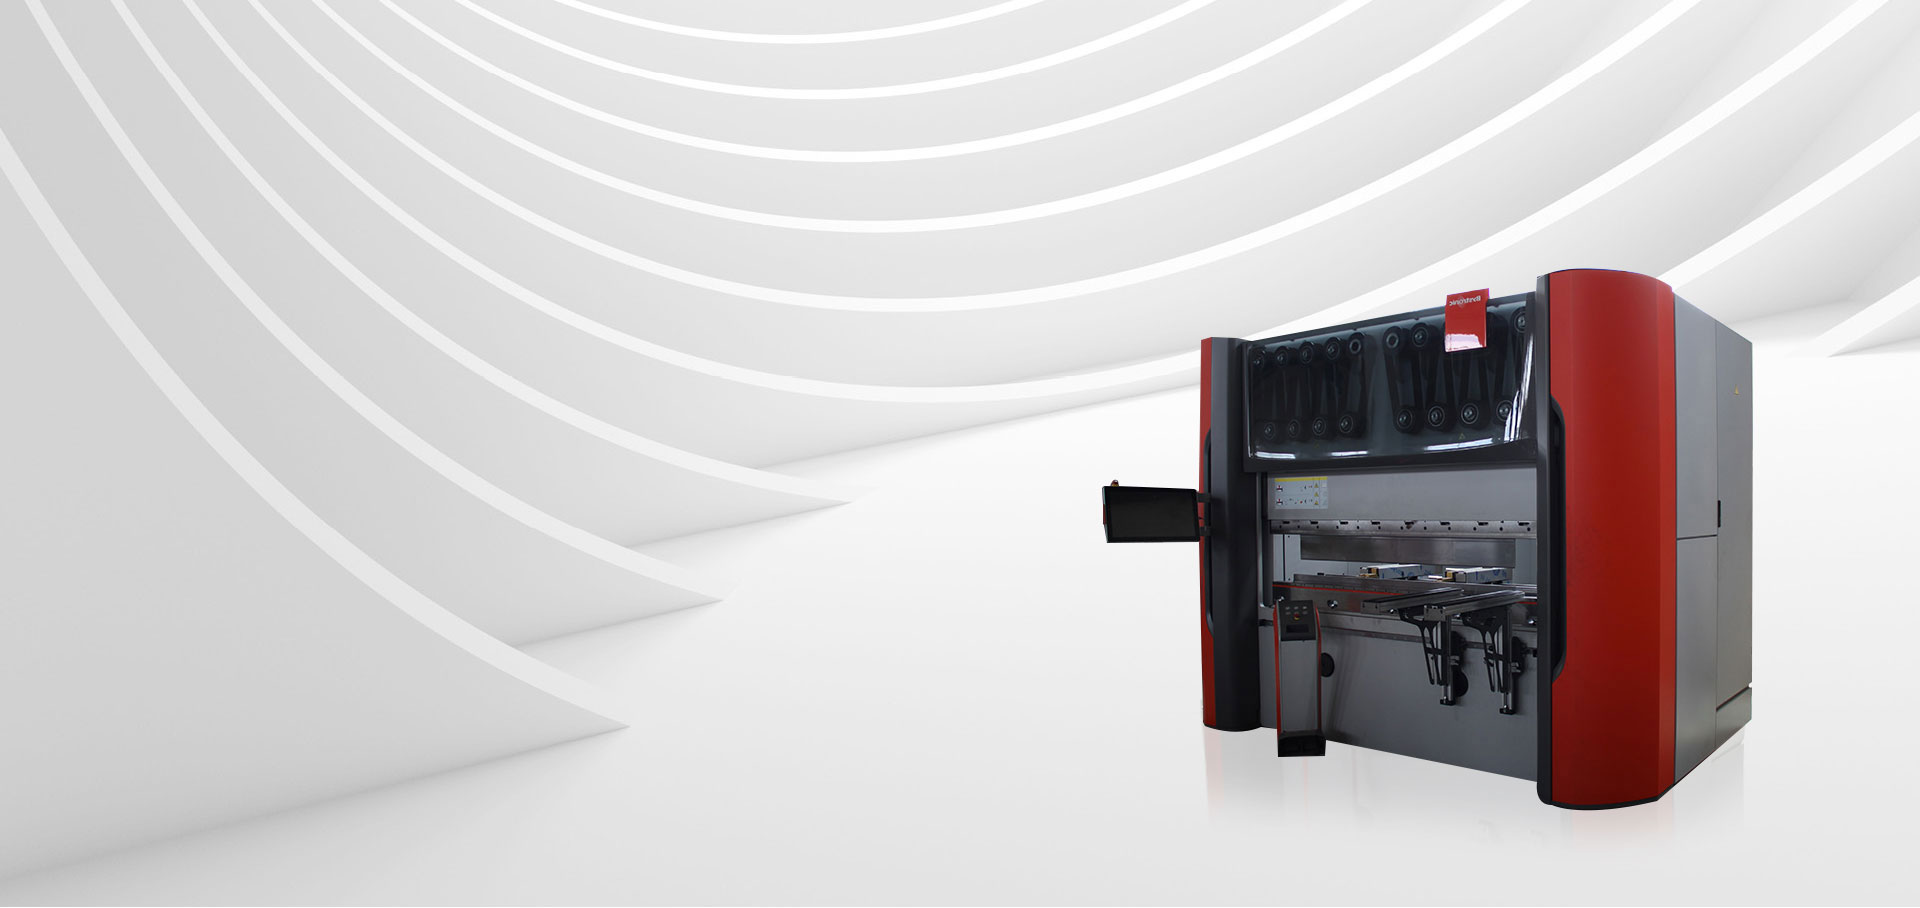
 Mașină de îndoit CNC cu control al unghiului de precizie Această mașină de îndoit folosește un sistem CNC de înaltă precizie pentru a seta unghiul, lungimea și presiunea, reducând erorile și asigurând precizia. Compatibil cu diferite matrițe, procesează oțel carbon, oțel inoxidabil și aluminiu și se integrează fără probleme într-o linie de producție de tăiere până la formare. Vizualizare produs →
Diferența de costuri între mașini apare în primele 24 de luni, adesea cu mult înainte ca mașina să fie amortizată complet.
Pentru volumele de fabricație tipice, avantajul fibrei numai pentru electricitate, gaz și optică își plătește adesea prețul inițial mai mare în doi până la trei ani, înainte de a număra câștigul de productivitate din tăierea mai rapidă.
Poate un tăietor cu laser din fibră metalică să se ocupe de cupru și alamă?
Da. Cuprul și alama absorb lungimea de undă a fibrei (aproximativ 1064 nm) mult mai bine decât lungimea de undă CO2, motiv pentru care fibra a devenit standardul pentru aceste aliaje reflectorizante. Aparatul mai are nevoie de protecție împotriva reflexiei din spate în fibra de livrare și capul de tăiere, deci confirmați că furnizorul a configurat optica în consecință. Viteza de tăiere a cuprului este mai mică decât a oțelului moale, iar azotul sau aerul sunt de obicei folosite pentru a evita formarea de oxid.
Ar trebui să folosesc oxigen sau azot pentru oțel inoxidabil?
Folosiți azot atunci când marginea trebuie să fie curată și fără oxizi, ceea ce este necesar pentru părțile vizibile, pregătirea sudării sau componentele care vin în contact cu alimentele. Oxigenul oferă o tăiere puțin mai rapidă pe inox subțire, dar lasă o margine decolorată și un strat subțire de oxid. Dacă calitatea marginilor nu este critică și piesa va fi vopsită sau ascunsă, oxigenul poate reduce costul gazului.
De cât spațiu pe podea și infrastructură de utilități are nevoie o tăietoare cu laser CNC pentru metal?
O mașină cu fibre de 1500 W are nevoie de obicei de aproximativ 8 până la 15 metri pătrați, inclusiv răcitorul și spațiul pentru încărcarea foilor și îndepărtarea pieselor. Alimentarea electrică este de obicei 400 V trifazată cu o sarcină conectată de aproximativ 15 până la 25 kVA, în funcție de nivelul de putere. De asemenea, aveți nevoie de o linie de alimentare cu gaz asistată; azotul poate fi livrat în cilindri, dewars sau într-un rezervor vrac, în funcție de consumul lunar.
Piața de tăiere cu laser pentru metale CNC recompensează cumpărătorii care potrivesc mașina cu mixul lor real de producție. Începeți cu o mașină de fibre, verificați viteza reală de tăiere la grosimea dvs. dominantă, verificați disponibilitatea gazului de asistență în regiunea dvs. și planificați formarea în aval în același timp.
Dacă aveți deja desene sau o listă de piese definită, o discuție rapidă cu noi echipa de servicii personalizate poate valida configurația mașinii înainte de a vă angaja într-un aspect.

 +86-13771171111 +86-13338110517