Un suport de montare ajunge la stația de asamblare cu toate dimensiunile în interiorul toleranțelor declarate, dar cele două unghiuri de îndoire au deviat cu o fracțiune de grad față de desen. Piesa se așează plat pe masă, dar atunci când este fixată pe cadru, panoul de împerechere nu se va alinia. Respingerea acestei componente costă linia de producție două ore. Acesta este punctul în care o piesă de tablă devine o componentă de tablă de precizie.
Componentele din tablă de precizie sunt definite de repetabilitate, nu de dimensiunea piesei. Un producător poate livra o piesă de eșantion perfectă și totuși eșuează la al doilea lot dacă strategia de toleranță, sculele și rutina de inspecție nu sunt concepute pentru consecvență. Diferența practică este dacă procesul poate păstra același rezultat parte după parte.
Componentele din tablă de precizie sunt piese structurale și funcționale formate din table subțiri de metal, de obicei între 0,5 mm și 6 mm grosime, prin procese de tăiere, perforare, îndoire, îmbinare și finisare. Cuvântul precizie descrie cât de strâns se potrivește piesa finită cu desenul de inginerie, de obicei exprimată ca toleranță dimensională sau deviație unghiulară.
Exemplele comune includ panouri de șasiu, suporturi de montare, scuturi EMC, radiatoare, ghidaje pentru transportoare și carcasele dulapului de control. Ceea ce le separă de piesele obișnuite din tablă este nivelul de control aplicat la fiecare pas: materialul este selectat și pregătit, parametrii de tăiere și formare sunt derivați din proprietățile reale ale tablei, iar piesa finită este măsurată și documentată.
Toleranța nu acționează izolat. O schimbare de 0,1 mm într-o poziție de orificiu poate fi absorbită de o gaură cu fante dintr-un ansamblu, dar aceeași schimbare devine o defecțiune completă în carcasa unui dispozitiv medical. Impactul practic al preciziei depinde de modul în care componenta interacționează cu alte părți. De aceea ar trebui să definiți toleranțe în jurul funcției, nu în jurul a ceea ce pare impresionant pe un desen.
| Clasa | Toleranță tipică | Exemplu de aplicație | Ce costă unitățile |
|---|---|---|---|
| Standard | ±0,5 mm | Aparate, huse, panouri simple | Grosimea materialului |
| Precizie | ±0,1 mm | Șasiu, console, plăci de montare | Scule și programare |
| De înaltă precizie | ±0,02 mm | Dispozitive medicale, piese aerospațiale | Inspectie si control proces |
Alegerea unei clase de toleranță este o decizie de cost. Împingerea unei carcase standard de la ±0,5 mm la ±0,1 mm poate dubla costul dacă desenul necesită unelte noi sau un plan de inspecție extins. Aceeași modificare poate adăuga doar o sumă mică la o categorie de volum mare, deoarece costul de instalare este amortizat în mii de piese. Abordarea corectă este de a preciza care toleranțe sunt critice funcțional și de a lăsa producătorul să coteze pe baza cerinței reale.
Majoritatea componentelor din tablă de precizie urmează aceeași secvență de operații, chiar și atunci când geometria piesei și materialul variază. Procesul poate fi rezumat în cinci etape.
Stocul bobinei suportă stresul intern din procesul de laminare. O mașină de nivelare aplatizează foaia, îndepărtează bobina și aduce materialul într-o toleranță constantă înainte de efectuarea oricăror tăieturi. Acest pas afectează direct precizia de îndoire mai târziu în secvență.
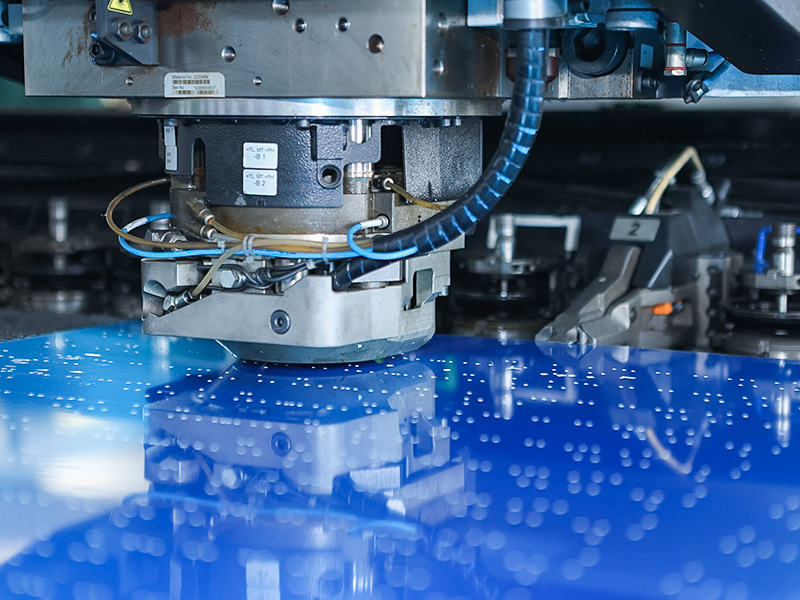
Modelul plat este transferat cu un tăietor cu laser CNC sau cu o presă cu poanson CNC. Tăierea cu laser mânere contururi complexe cu tăietură îngustă; perforarea produce găuri rotunde și decupaje rapid la viteză mare.
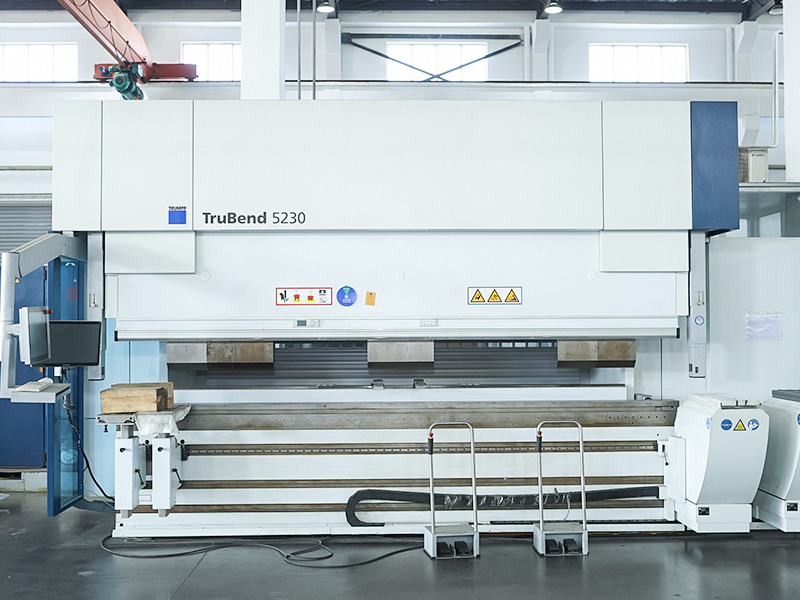
Mașinile de îndoit CNC pliază semifabricatul plat în forma finală. Capacitatea de îndoire, selecția sculelor și compensarea înapoi sunt calculate din grosimea reală a tablei și calitatea materialului. Precizia aici înseamnă că unghiurile de îndoire rămân la 0,2 grade față de desen.
Elementele de fixare de sudare, nituire prin presare sau auto-strângere conectează subpărți și adaugă inserții filetate. Fiecare metodă de îmbinare lasă propriul impact termic sau mecanic asupra materialului, iar alegerea determină atât rezistența, cât și funcționalitatea viitoare.
Lustruirea, degresarea și acoperirea protejează suprafața și îndeplinesc cerințele vizuale. Componenta finită este măsurată cu instrumente calibrate, iar rezultatele sunt înregistrate pe desen.
O operație de nivelare este ușor de trecut cu vederea pe un desen. O foaie care se află la numai 0,5 mm din plan va determina deplasarea îndourilor cu câteva zecimi de milimetru după ce piesa este eliberată din matriță. Pentru o perioadă lungă, specificați starea materialului pe care o va produce operația de blanking.
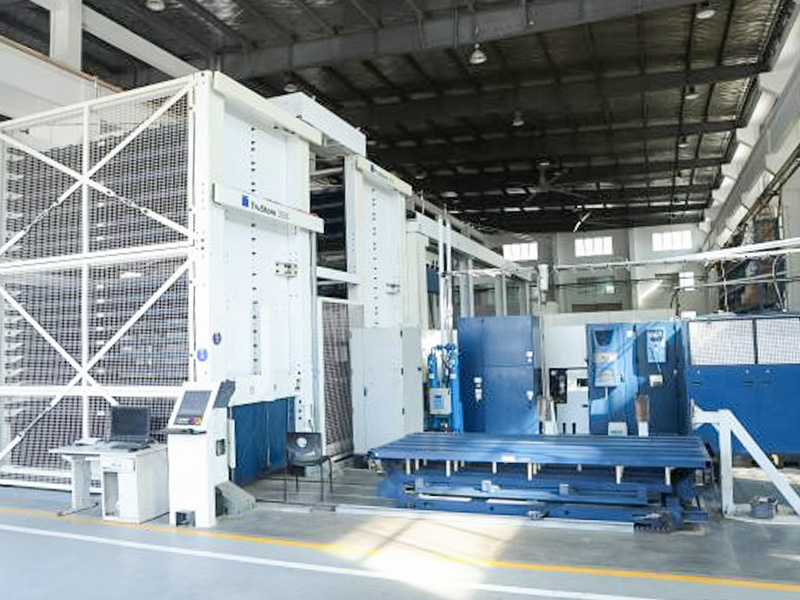
 Mașină de nivelare cu role pentru corectarea planeității tablelor și plăcilor metalice Acest echipament de nivelare restabilește planeitatea plăcilor și profilelor deformate, folosind role de duritate ridicată și ajustare precisă a golului pentru a asigura acuratețea dimensională și calitatea suprafeței, un pas critic înainte de decuplare. Vizualizare produs →
Tăierea cu laser CNC este metoda preferată pentru loturi mici până la medii în care conturul se schimbă frecvent. Mașina citește cel mai recent desen, ajustează parametrii de tăiere și produce aceeași geometrie pe foaia următoare fără costul matrițelor noi.
 Sistem de tăiere cu laser CNC pentru fabricarea de precizie a tablei Cu control numeric avansat și mese de lucru de format mare, această mașină de tăiat cu laser prelucrează eficient oțelul inoxidabil, oțelul carbon și aluminiul, oferind o precizie ridicată și zone afectate de căldură minime pentru contururi variate ale pieselor. Vizualizare produs →
Îndoirea este operația în care apar cele mai multe erori dimensionale. O mașină de îndoit CNC cu compensare automată a unghiului menține variația unghiului de îndoire mică, ceea ce îmbunătățește poziționarea modelului de găuri după pliere.
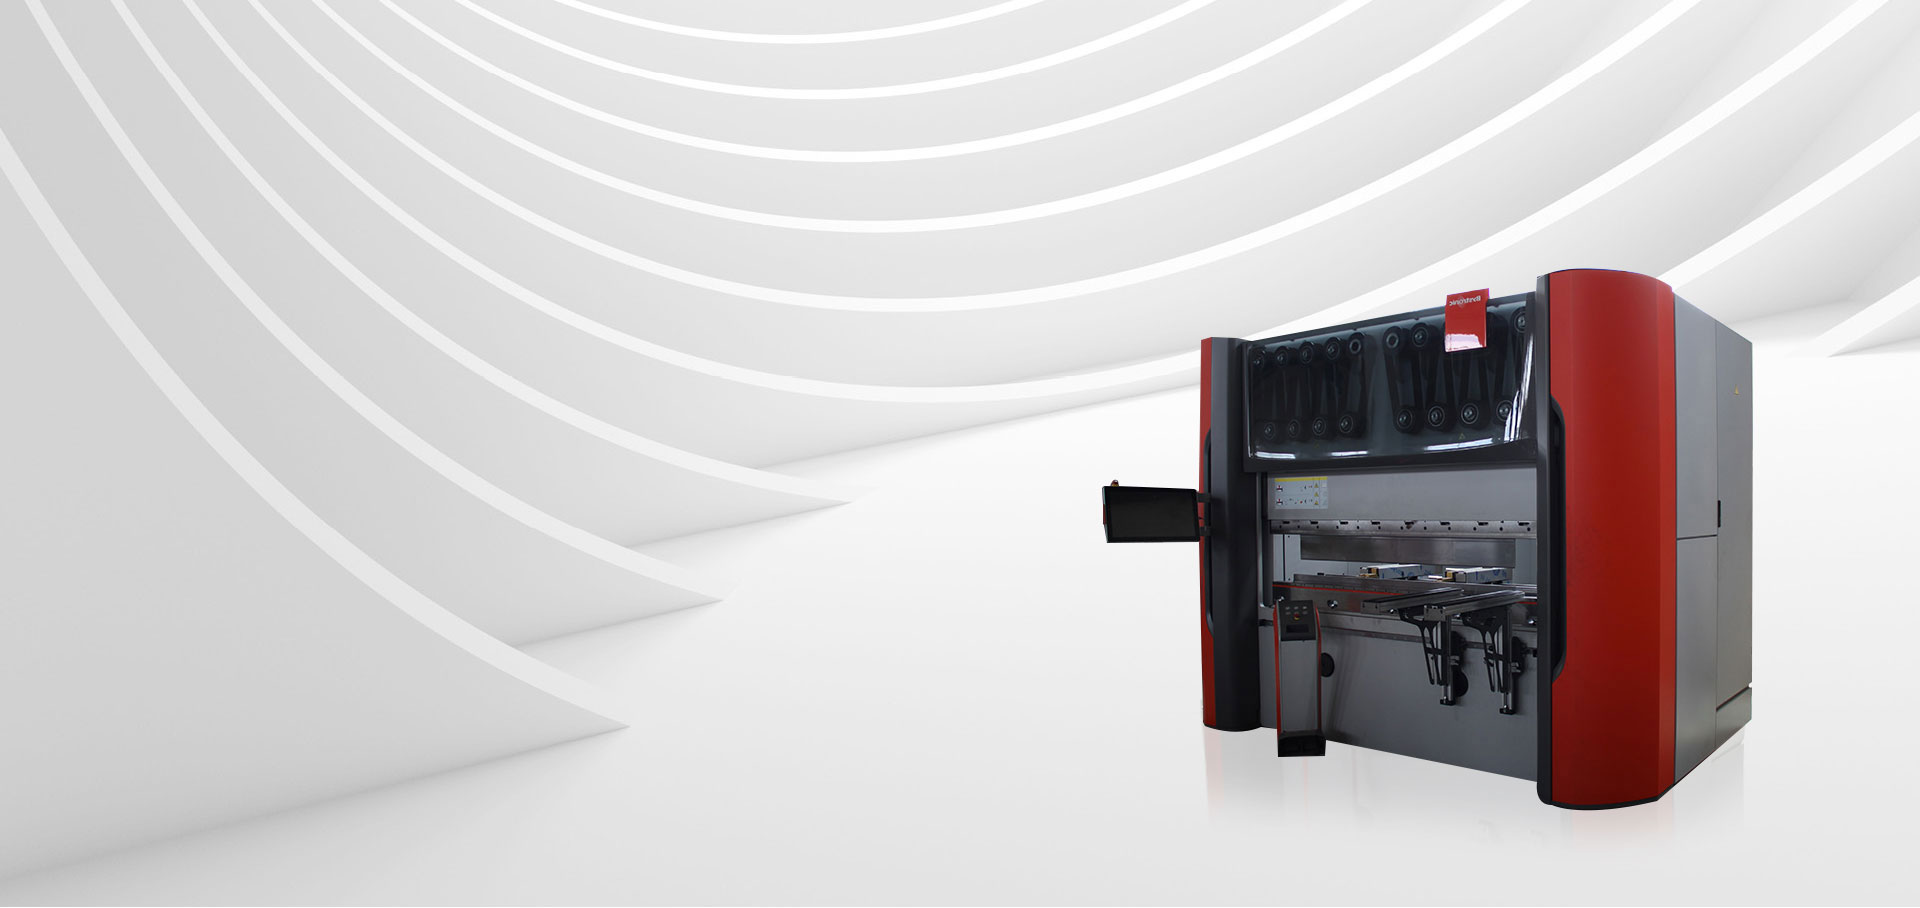
 Mașină de îndoit CNC cu compensare automată a unghiului Această presă frână are un sistem CNC de înaltă precizie și o structură robustă, permițând controlul precis al unghiului și lungimii de îndoire, reducând erorile și îmbunătățind poziționarea găurilor după pliere pentru diverse aplicații din tablă. Vizualizare produs →
Alegerea materialului este al doilea cel mai mare factor de precizie după scule. Fiecare grad are propriul său elastic, anizotropie și finisaj de suprafață, iar toate trei schimbă modul în care o presă de frână ține un unghi.
Specificația materialului aparține în descrierea desenului, nu în descriere. Indicați gradul, temperarea și tratamentul suprafeței. Dacă componenta va fi sudată, menționați sârma de umplere și designul îmbinării, astfel încât producătorul să poată planifica procesul.
Componentele din tablă de precizie apar oriunde un produs are nevoie de o carcasă structurală rigidă și ușoară sau de o geometrie repetată a suportului.
Suporturile, tăvile pentru baterii, rigidizările șasiului și scuturile termice necesită modele de găuri strânse și suprafețe plane. Piesele trebuie să se alinieze într-un dispozitiv fără reluare, iar furnizorul trebuie să demonstreze controlul procesului pentru producția în volum.
Carcasele, panourile de instrumente și piesele accesorii chirurgicale sunt de obicei construite în cantități mai mici. Toleranțele sunt adesea mai strânse, finisarea suprafeței trebuie să fie curată și fiecare componentă este trasabilă la un certificat de material.
Scuturile EMC, șasiul rack de 19 inchi și plăcile de disipare a căldurii combină razele fine de îndoire cu modele de găuri cu pas apropiat. Cerința de precizie este determinată de necesitatea ca piesa să se așeze corect pe un PCB sau un perete.
Protecțiile, cadrele, cutiile de control și plăcile de ghidare sunt fabricate din tablă și trebuie să își păstreze forma de-a lungul anilor de funcționare. Fereastra de toleranță este de obicei în jur de ±0,1 mm, în principal pentru a menține punctele de montare aliniate după asamblare.
Furnizorul poate cita de obicei orice toleranță. Ceea ce contează este dacă furnizorul poate dovedi că procesul îl poate ține.
Întrebați dacă producătorul efectuează verificări în timpul procesului asupra presei de frână și tăietorului cu laser și dacă se efectuează o inspecție finală pe baza desenului. O înregistrare documentată cu valori măsurate este dovada minimă a capacității.
Majoritatea producătorilor de precizie lucrează direct din desene STEP, DXF sau PDF. Producătorul verifică raza de îndoire, grosimea materialului și stivuirea toleranțelor înainte de a cota. Dacă desenului lipsește o mențiune, un bun producător va întreba mai degrabă decât să ghicească.
Un certificat de testare la fabrică sau o înregistrare de trasabilitate a materialului trebuie să arate gradul, grosimea și numărul de lot pentru foaia utilizată în fiecare ciclu de producție. Acest lucru este deosebit de important pentru componentele din oțel inoxidabil și aluminiu.
Loturile mici costă adesea mai mult pe unitate, deoarece configurarea, sculele și inspecția sunt distribuite în mai puține piese. Producția în volum absoarbe acest cost, motiv pentru care o toleranță de 0,1 mm poate fi accesibilă pentru o comandă de 5.000 de bucăți, dar costisitoare pentru un prototip de 50 de piese.
Dacă o componentă are nevoie de o geometrie non-standard sau de o combinație neobișnuită de cerințe, un furnizor cu servicii de fabricație la comandă poate ajusta designul pentru fabricabilitate și poate recomanda o cale care să mențină costul piesei rezonabil.
Modul de reducere a riscului de achiziție este să întrebați devreme, nu târziu. Trimiteți producătorului desenul dvs., volumul așteptat și toleranțele critice. Solicitați un plan de proces care să acopere aprovizionarea cu materiale, pregătirea sculelor, verificările în timpul procesului și inspecția finală. De asemenea, verificați-le furnizorului proces de control al calității înainte de a plasa o comandă mare.
Componentele de precizie din tablă sunt rezultatul unei secvențe controlate: nivelare, tăiere, formare, îmbinare, finisare și măsurare. Când fiecare pas este efectuat cu echipamentul potrivit și disciplina documentată, piesa îndeplinește desenul nu din noroc, ci prin proiectare. Acesta este standardul la care trebuie să se aștepte orice cumpărător atunci când plasează o comandă de componente de precizie.

 +86-13771171111 +86-13338110517